초음파 응용
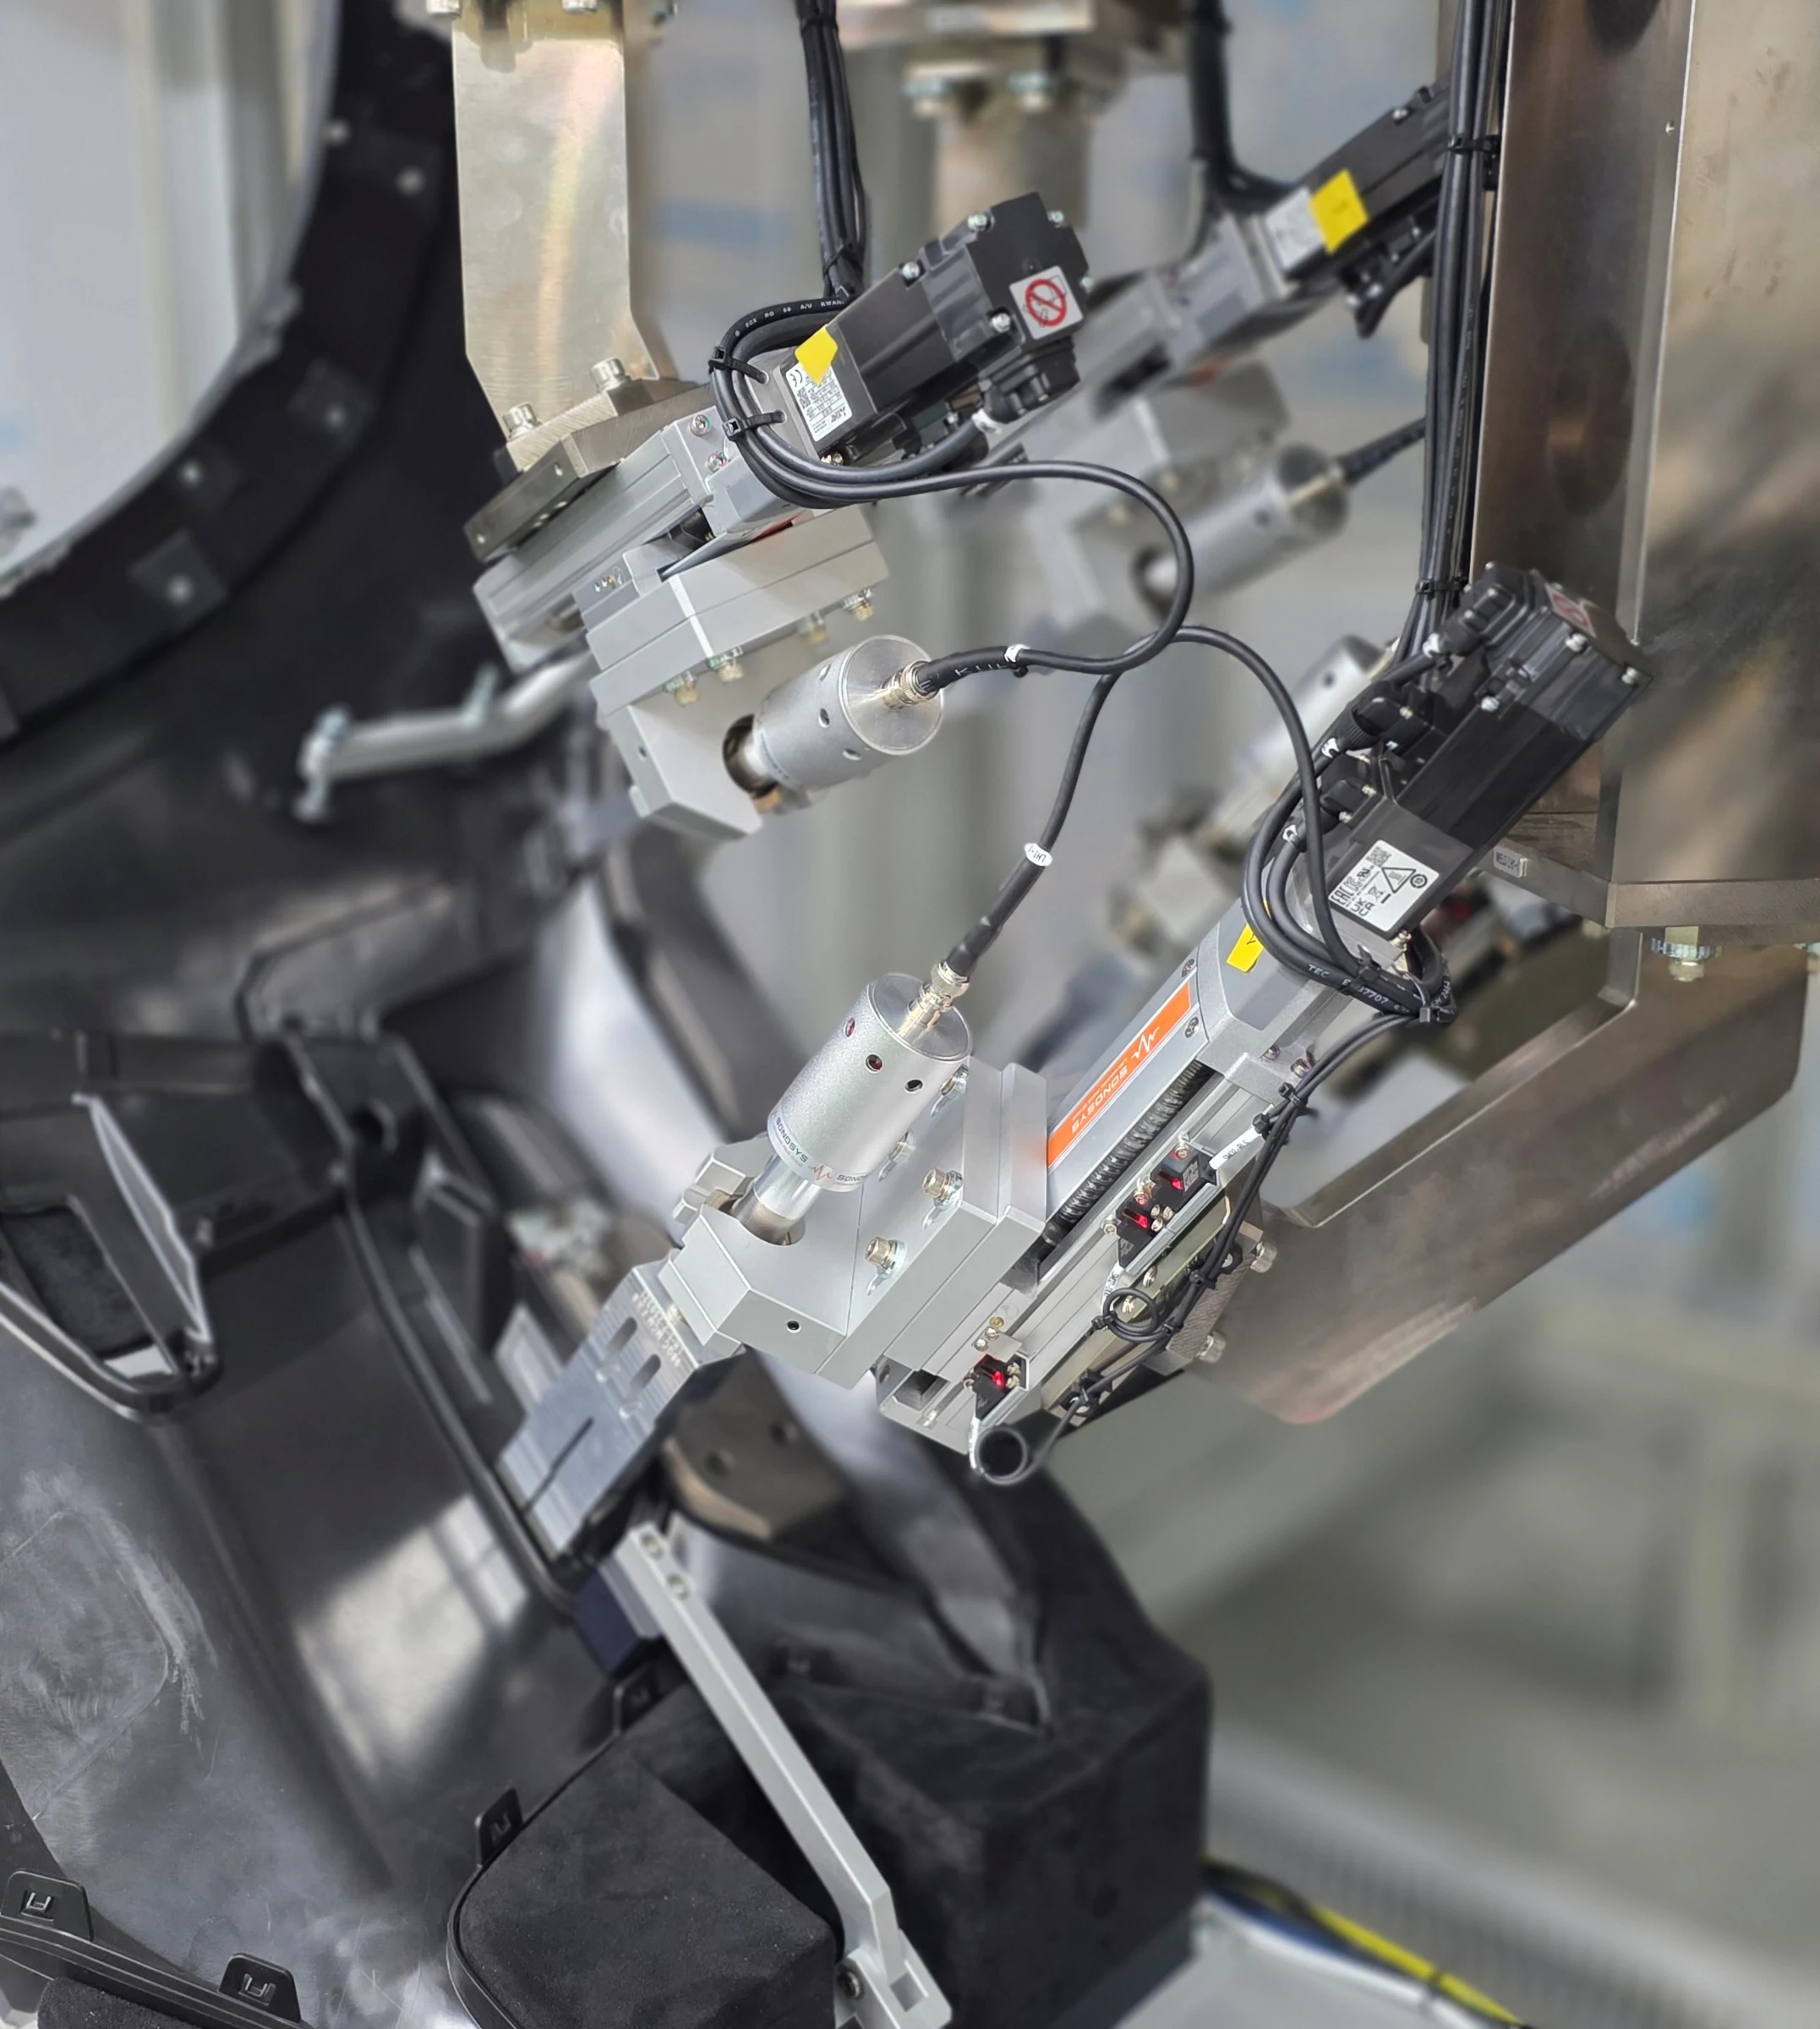
초음파 진동을 활용한 부품 결합 및 가공.
- Welding: Active Pre-cutoff 포함
- Staking · Inserting · Swaging
- Punching · Cutting
CORE TECHNOLOGY
초음파 핵심부품과 정밀 제어 기술을 하나의 기술 체계로 연결합니다.
TECHNOLOGY PORTFOLIO
초음파 진동을 활용한 부품 결합 및 가공.
발진과 진동 전달을 구성하는 부품 기술.
조립 및 용착 상태를 확인하는 검사 영역.
용착과 전후 공정을 결합하는 시스템 기술.
회사소개서 2026.05 · 8쪽
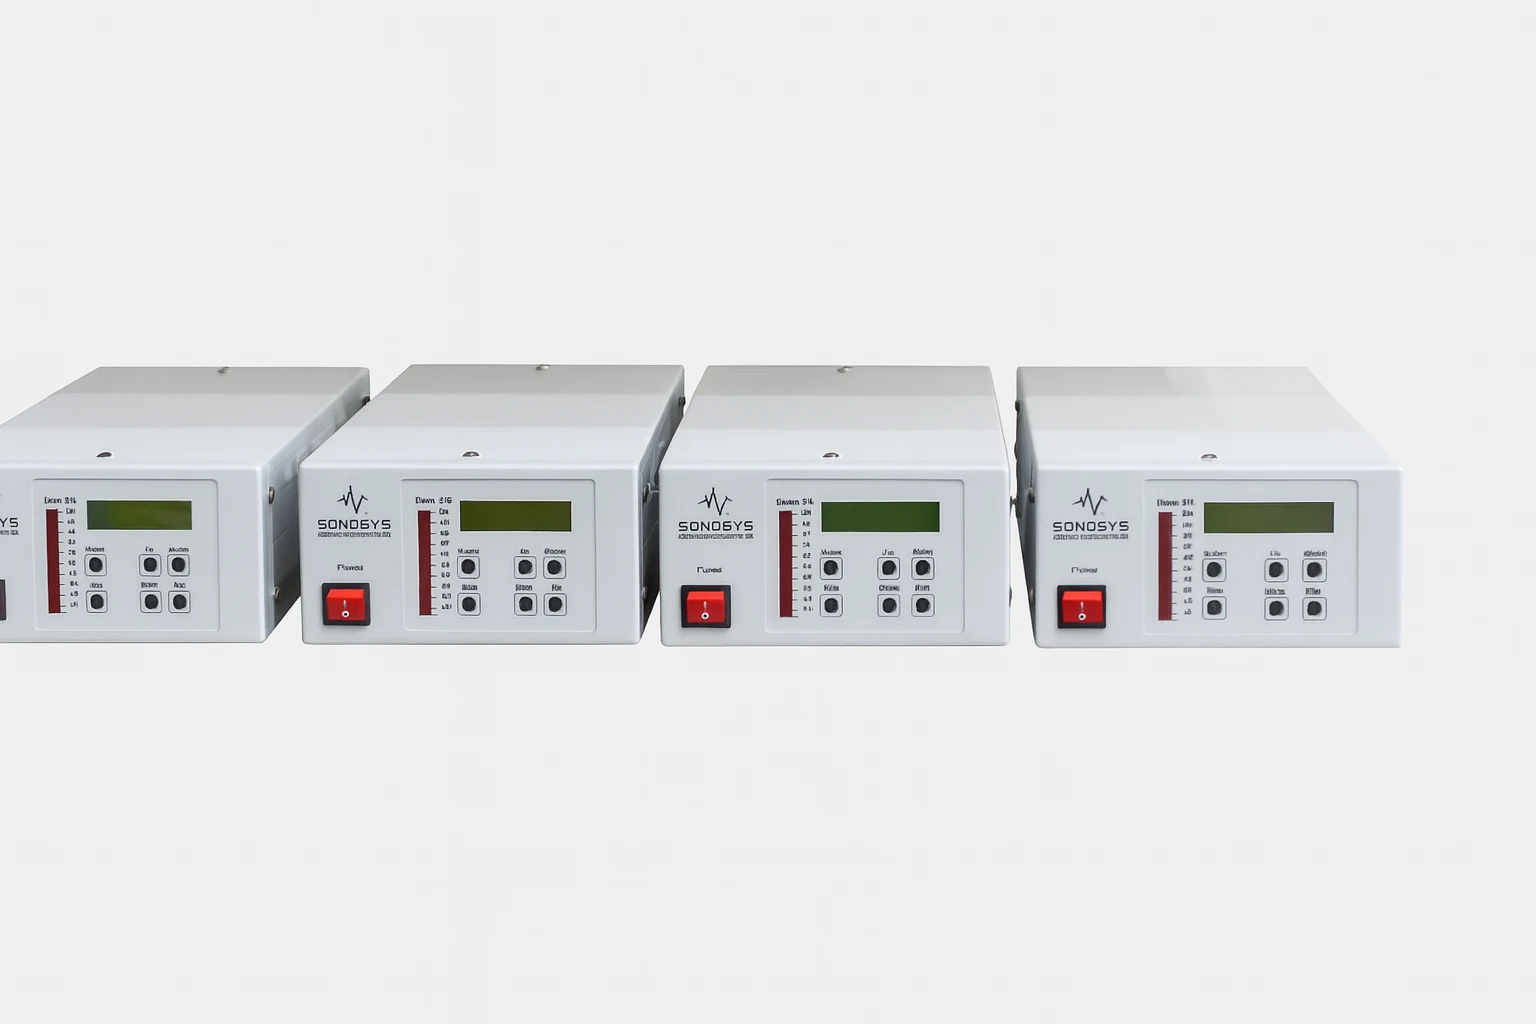
ULTRASONIC WELDING UNIT
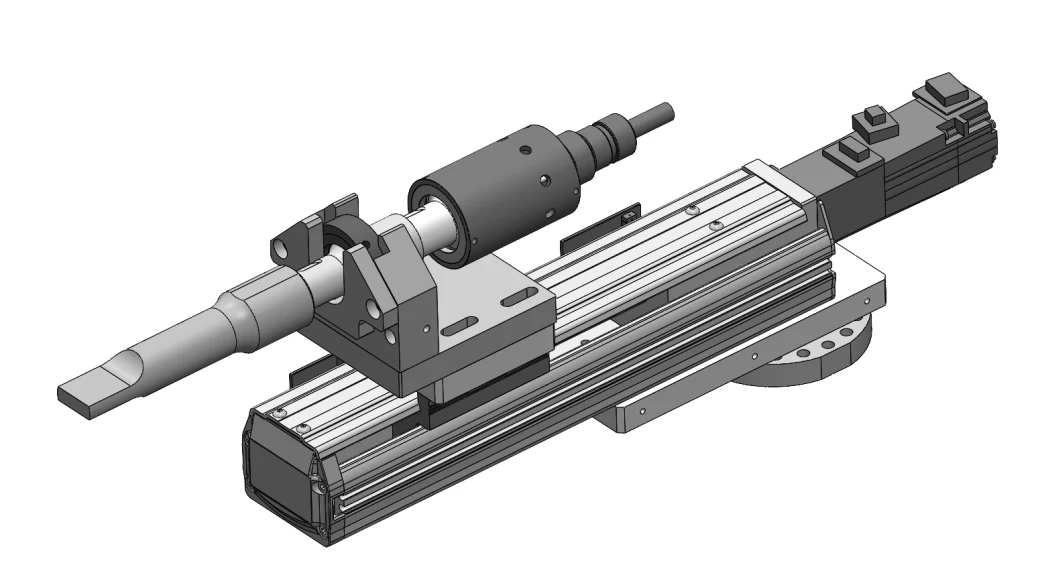 이미지 확대 ⤢
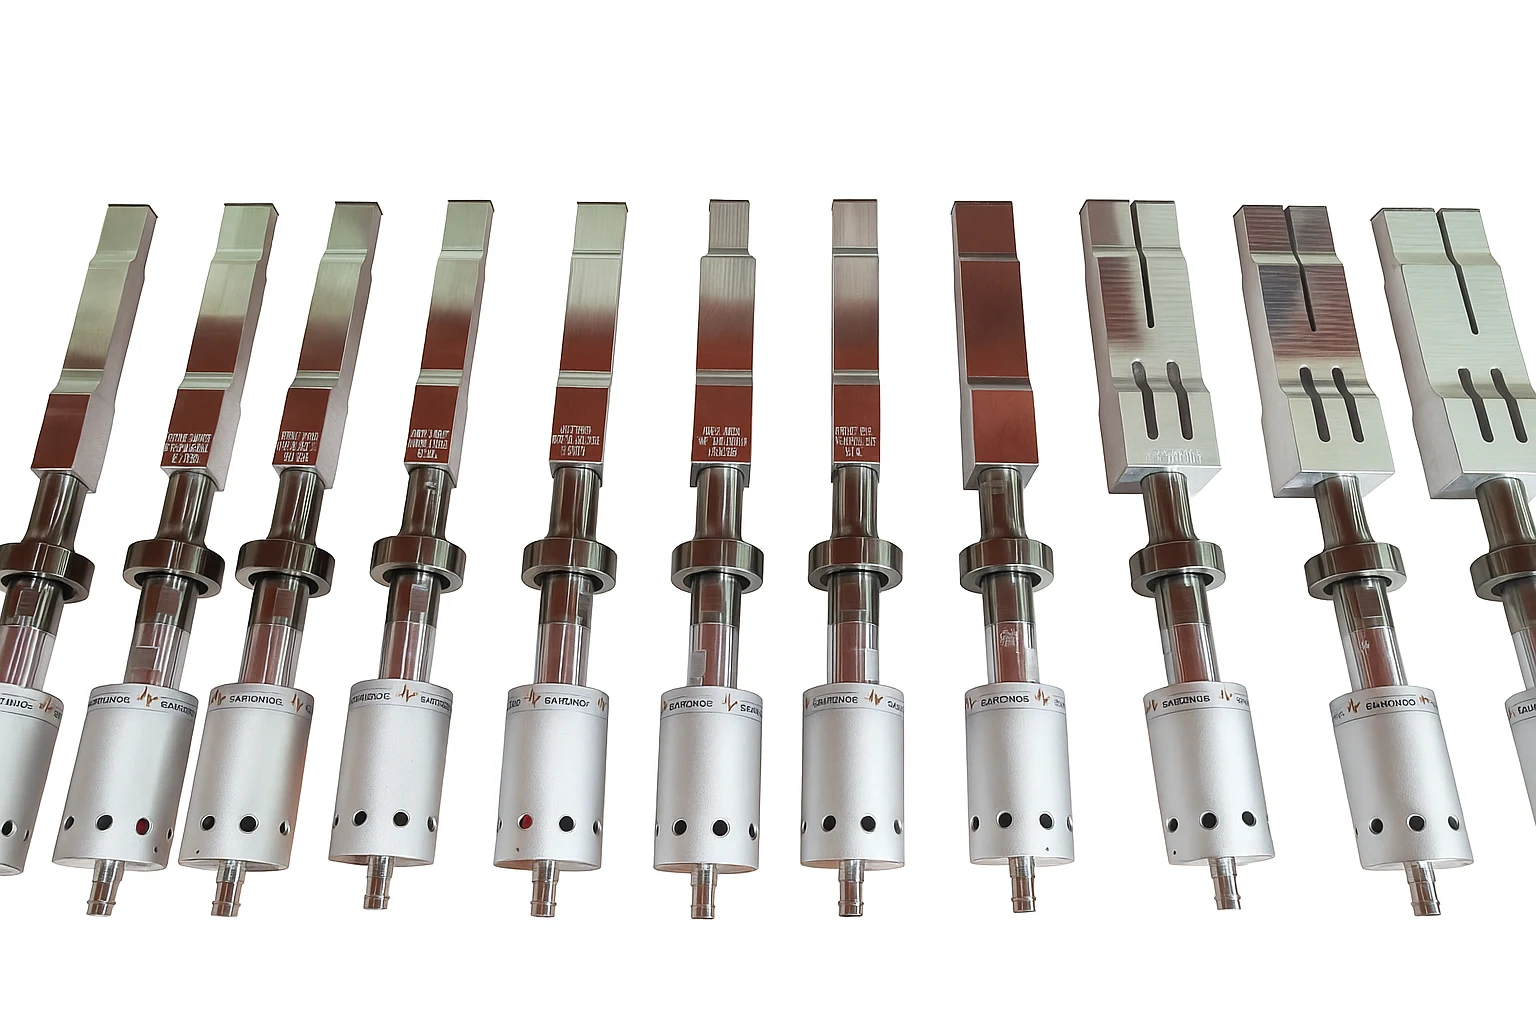
응력 분포와 진폭을 검토해 진동부를 설계하고, 재질과 형상에 맞춘 진동 모드를 구성합니다.
STM32 MCU 기반 Class-D 구동 방식으로 주파수 제어를 구현합니다.
회사소개서 2026.05 · 9쪽
ULTRASONIC COMPONENTS
초음파 구동과 공진 제어
진동을 발생시키는 변환부
진동 전달과 진폭 조정
부품에 맞춘 용착 공구
구성 설명은 각 부품의 공정상 역할을 요약한 것입니다. 제품별 상세 사양은 개별 장비에 따라 달라집니다.
회사소개서 2026.05 · 8–9쪽
ACTIVE PRE-CUTOFF & TORQUE IRONING
기존 서보 용착에서 목표 깊이에 도달할 때까지 진동을 유지하면, 정지 후에도 용융 수지의 유동으로 과진입이 발생할 수 있습니다. 과도한 입열은 반대면의 열변형과 싱크 마크로 이어질 수 있습니다.
목표 깊이에 도달하기 전에 초음파를 차단합니다.
서보 모터의 토크 제어로 남은 구간을 안착시킵니다.
잔여 유동과 과도한 입열을 줄이는 제어 개념입니다.
회사소개서의 치수 비교 예시
약 95% 차단 시점과 1.15 / 1.00 mm 비교는 원문 예시입니다. 모든 재질·형상에서 동일한 결과를 보장하는 성능값은 아닙니다.
회사소개서 2026.05 · 11쪽
SONOSYS ULTRASONIC R&D GROUP